- dom
- >
- produkt
- >
- Zespół wału pośredniego kruszarki stożkowej
- >
- Wał pośredni
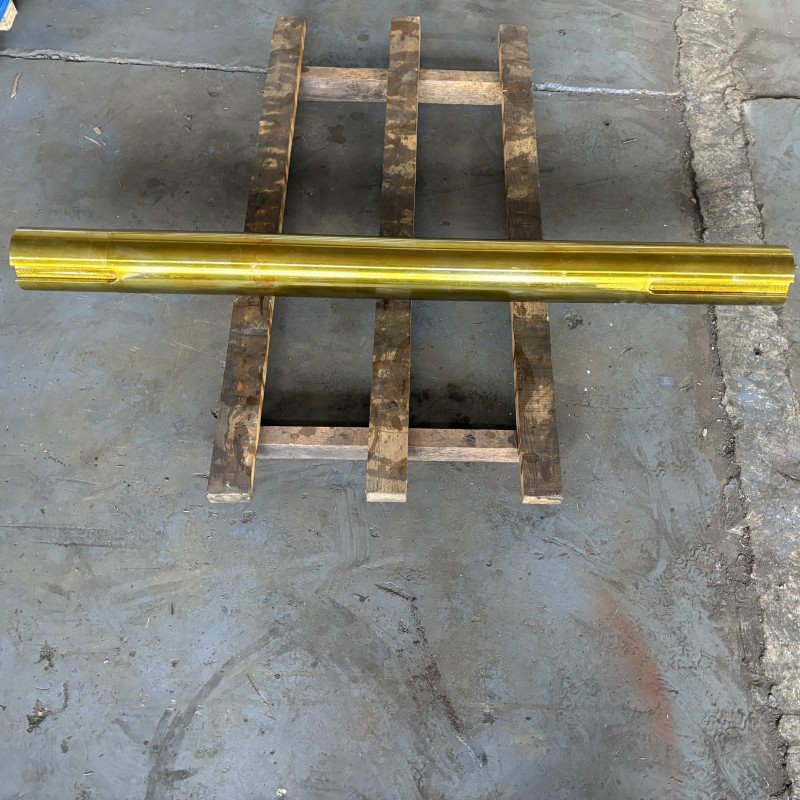
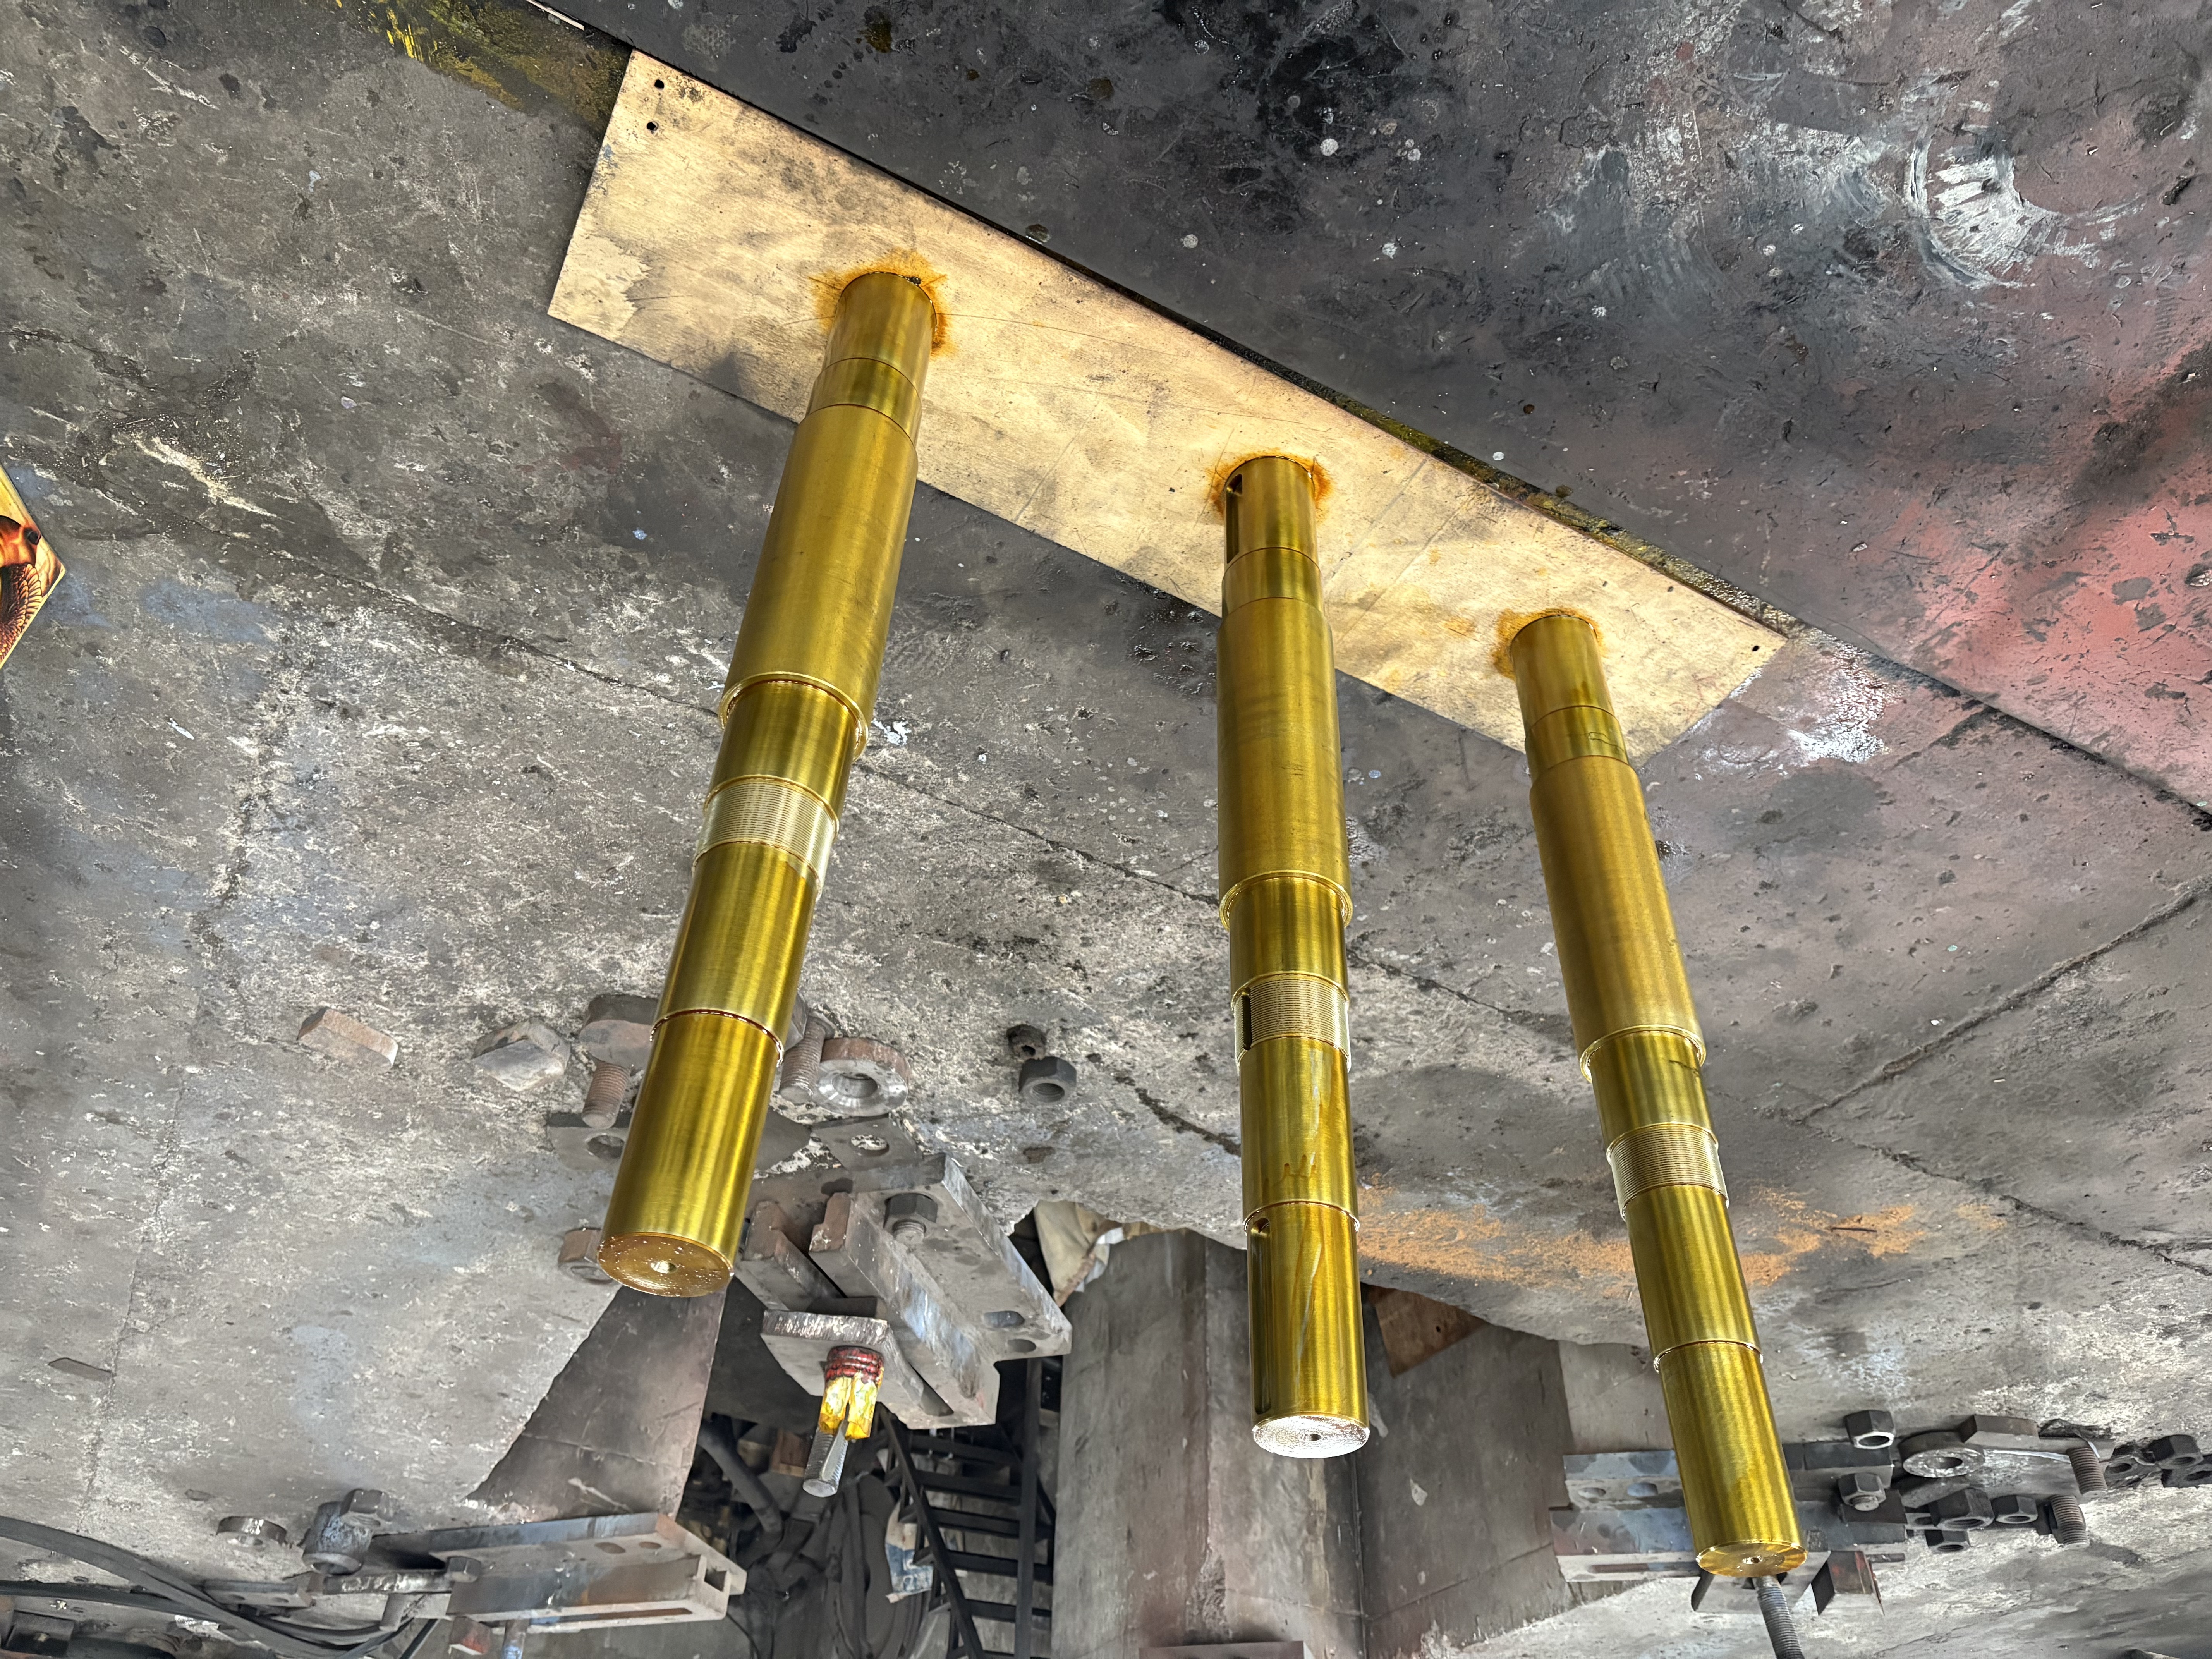
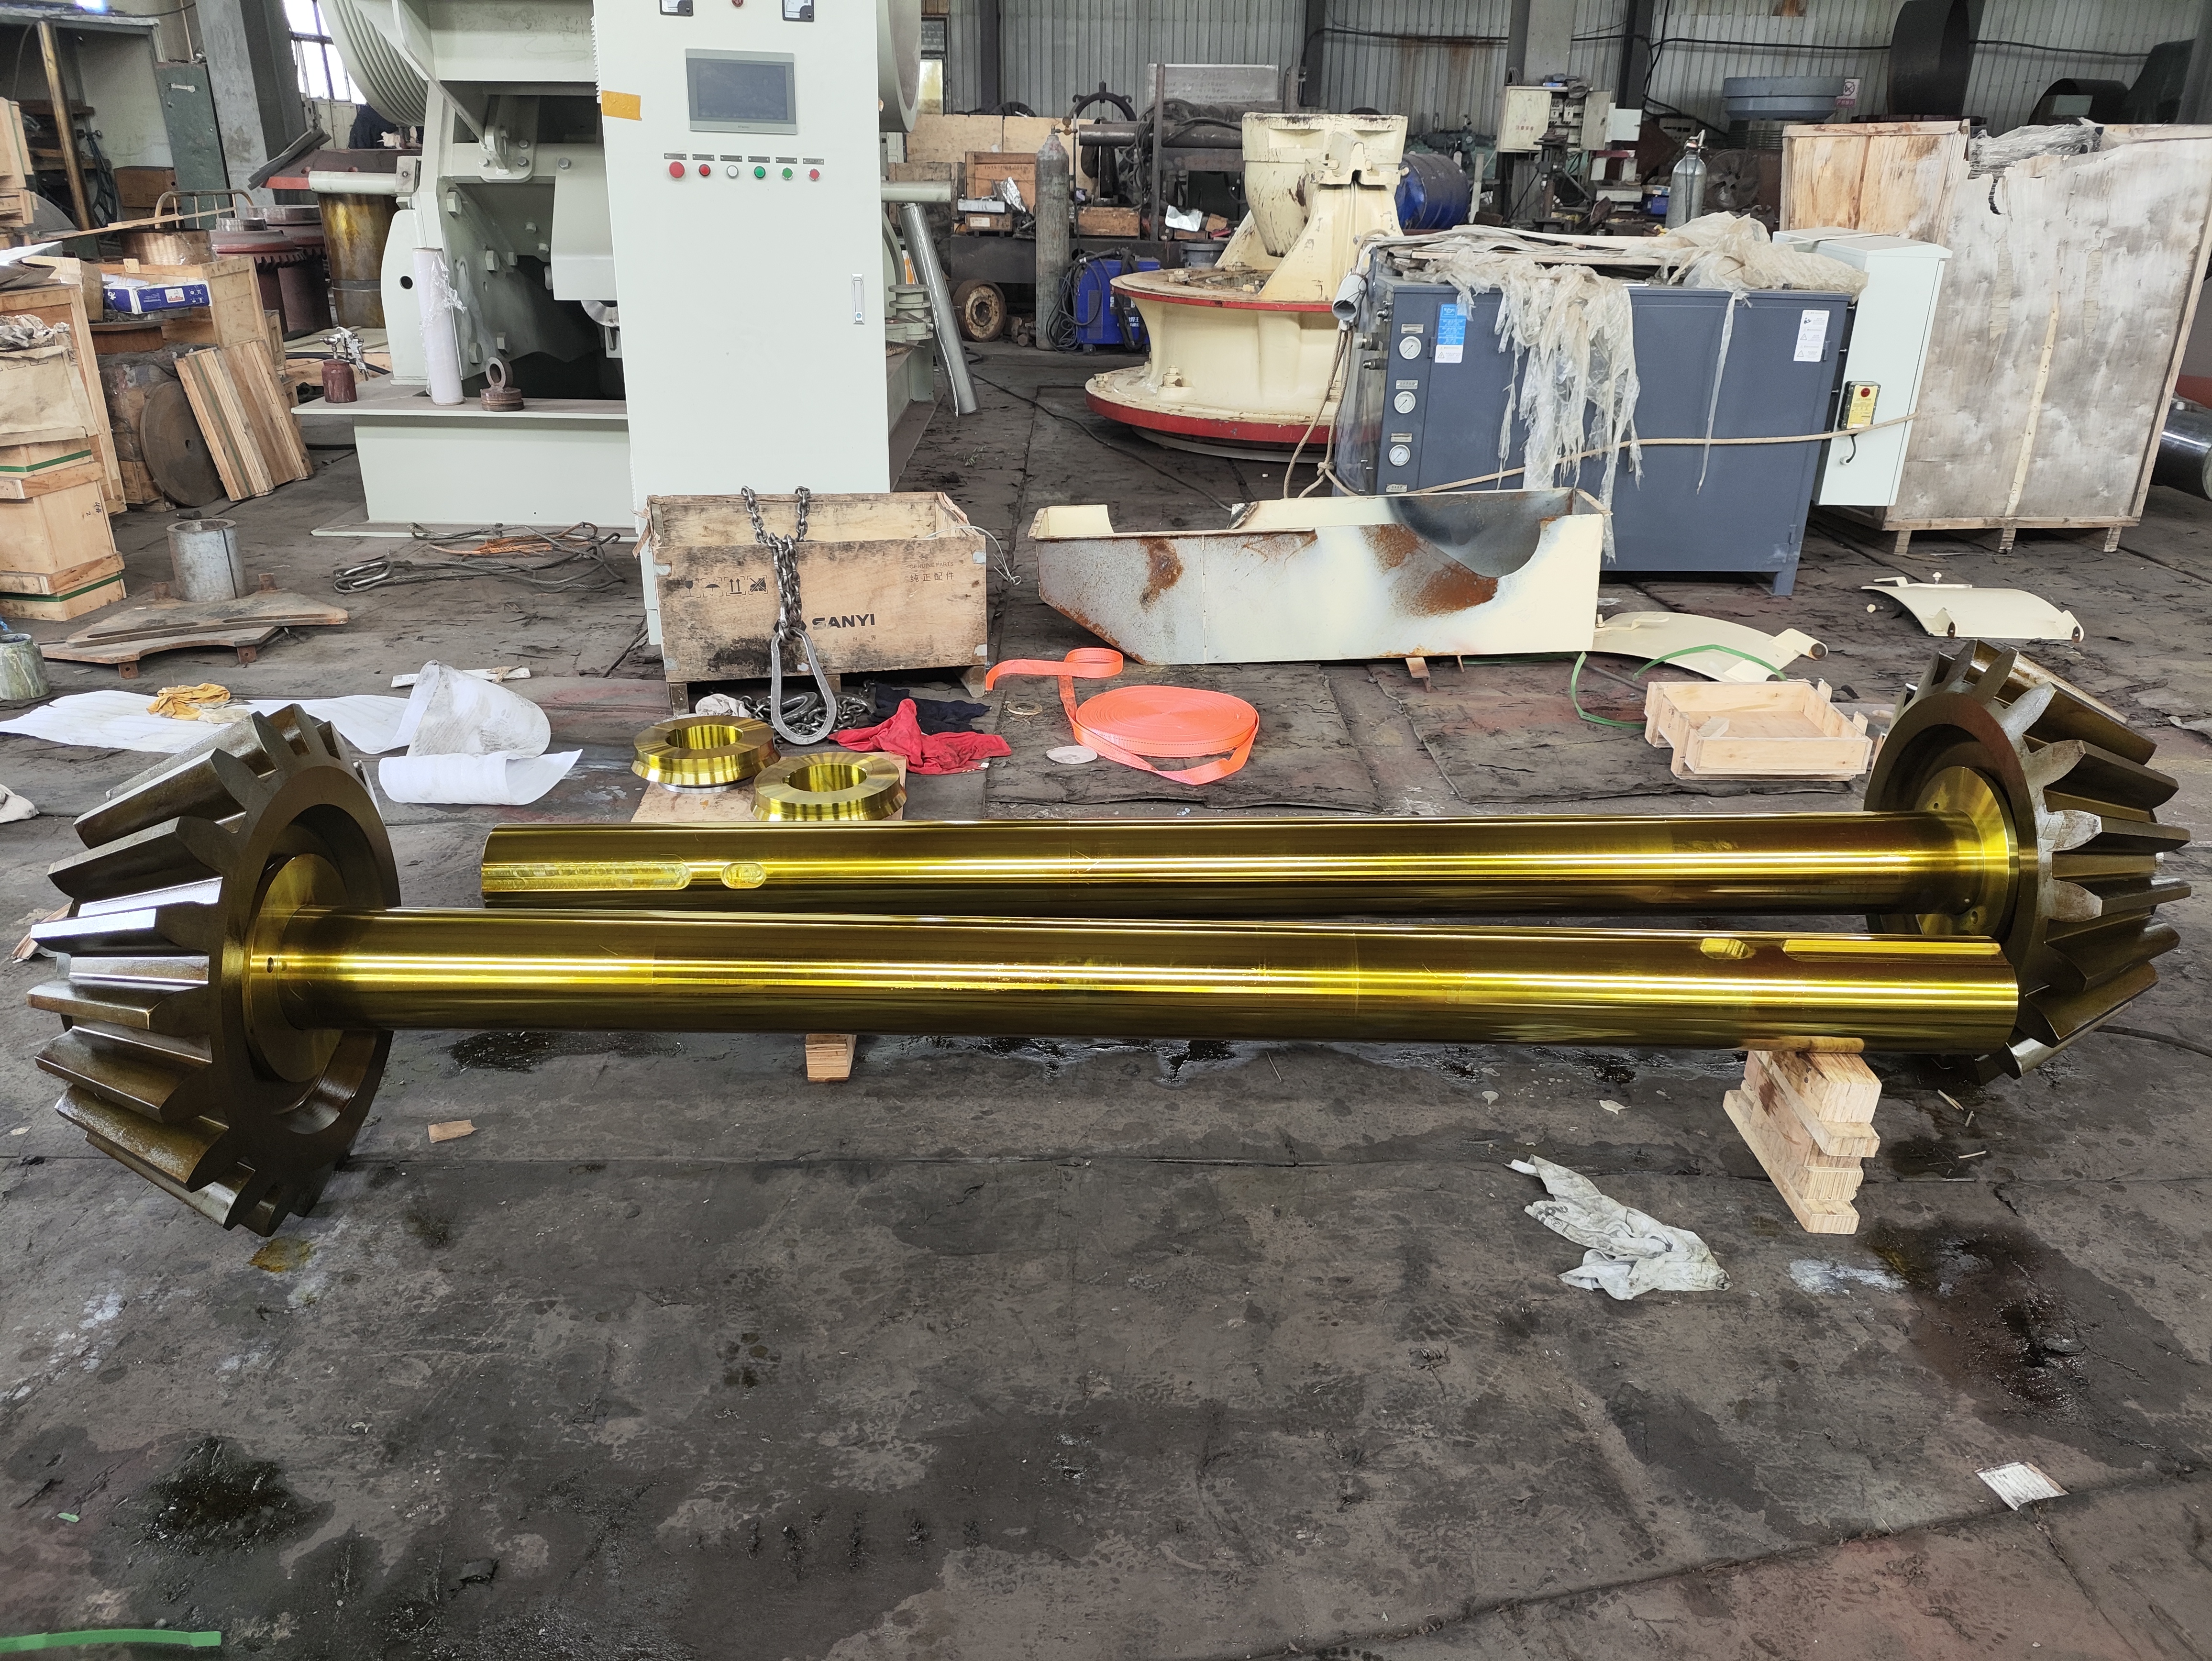
Wał pośredni
brand :ZHUOYUE
produkt pochodzenia :Shenyang, Liaoning, Chiny
czas dostawy :Jeden tydzień
mo?liwo?ci dostaw :5000 przypadków rocznie
Najwyższej jakości stop 20CrMnTi + integralna kuźnia + standaryzowana obróbka cieplna → doskonała odporność na uderzenia i zużycie w przypadku stosowania w kruszarkach stożkowych o dużym obciążeniu.
Precyzja IT5 + zoptymalizowana konstrukcja przekładni śrubowej → ponad 98,5% sprawności przekładni, niższy poziom hałasu, stabilna moc wyjściowa.
Pełen łańcuch produkcji + wieloetapowa kontrola → stała jakość partii, kompatybilność z większością popularnych kruszarek stożkowych.
Własne badania i rozwój + dojrzały łańcuch dostaw → rozwiązania standardowe i niestandardowe, z całodobowym wsparciem technicznym sprzedaży w celu obniżenia kosztów operacyjnych i konserwacji.
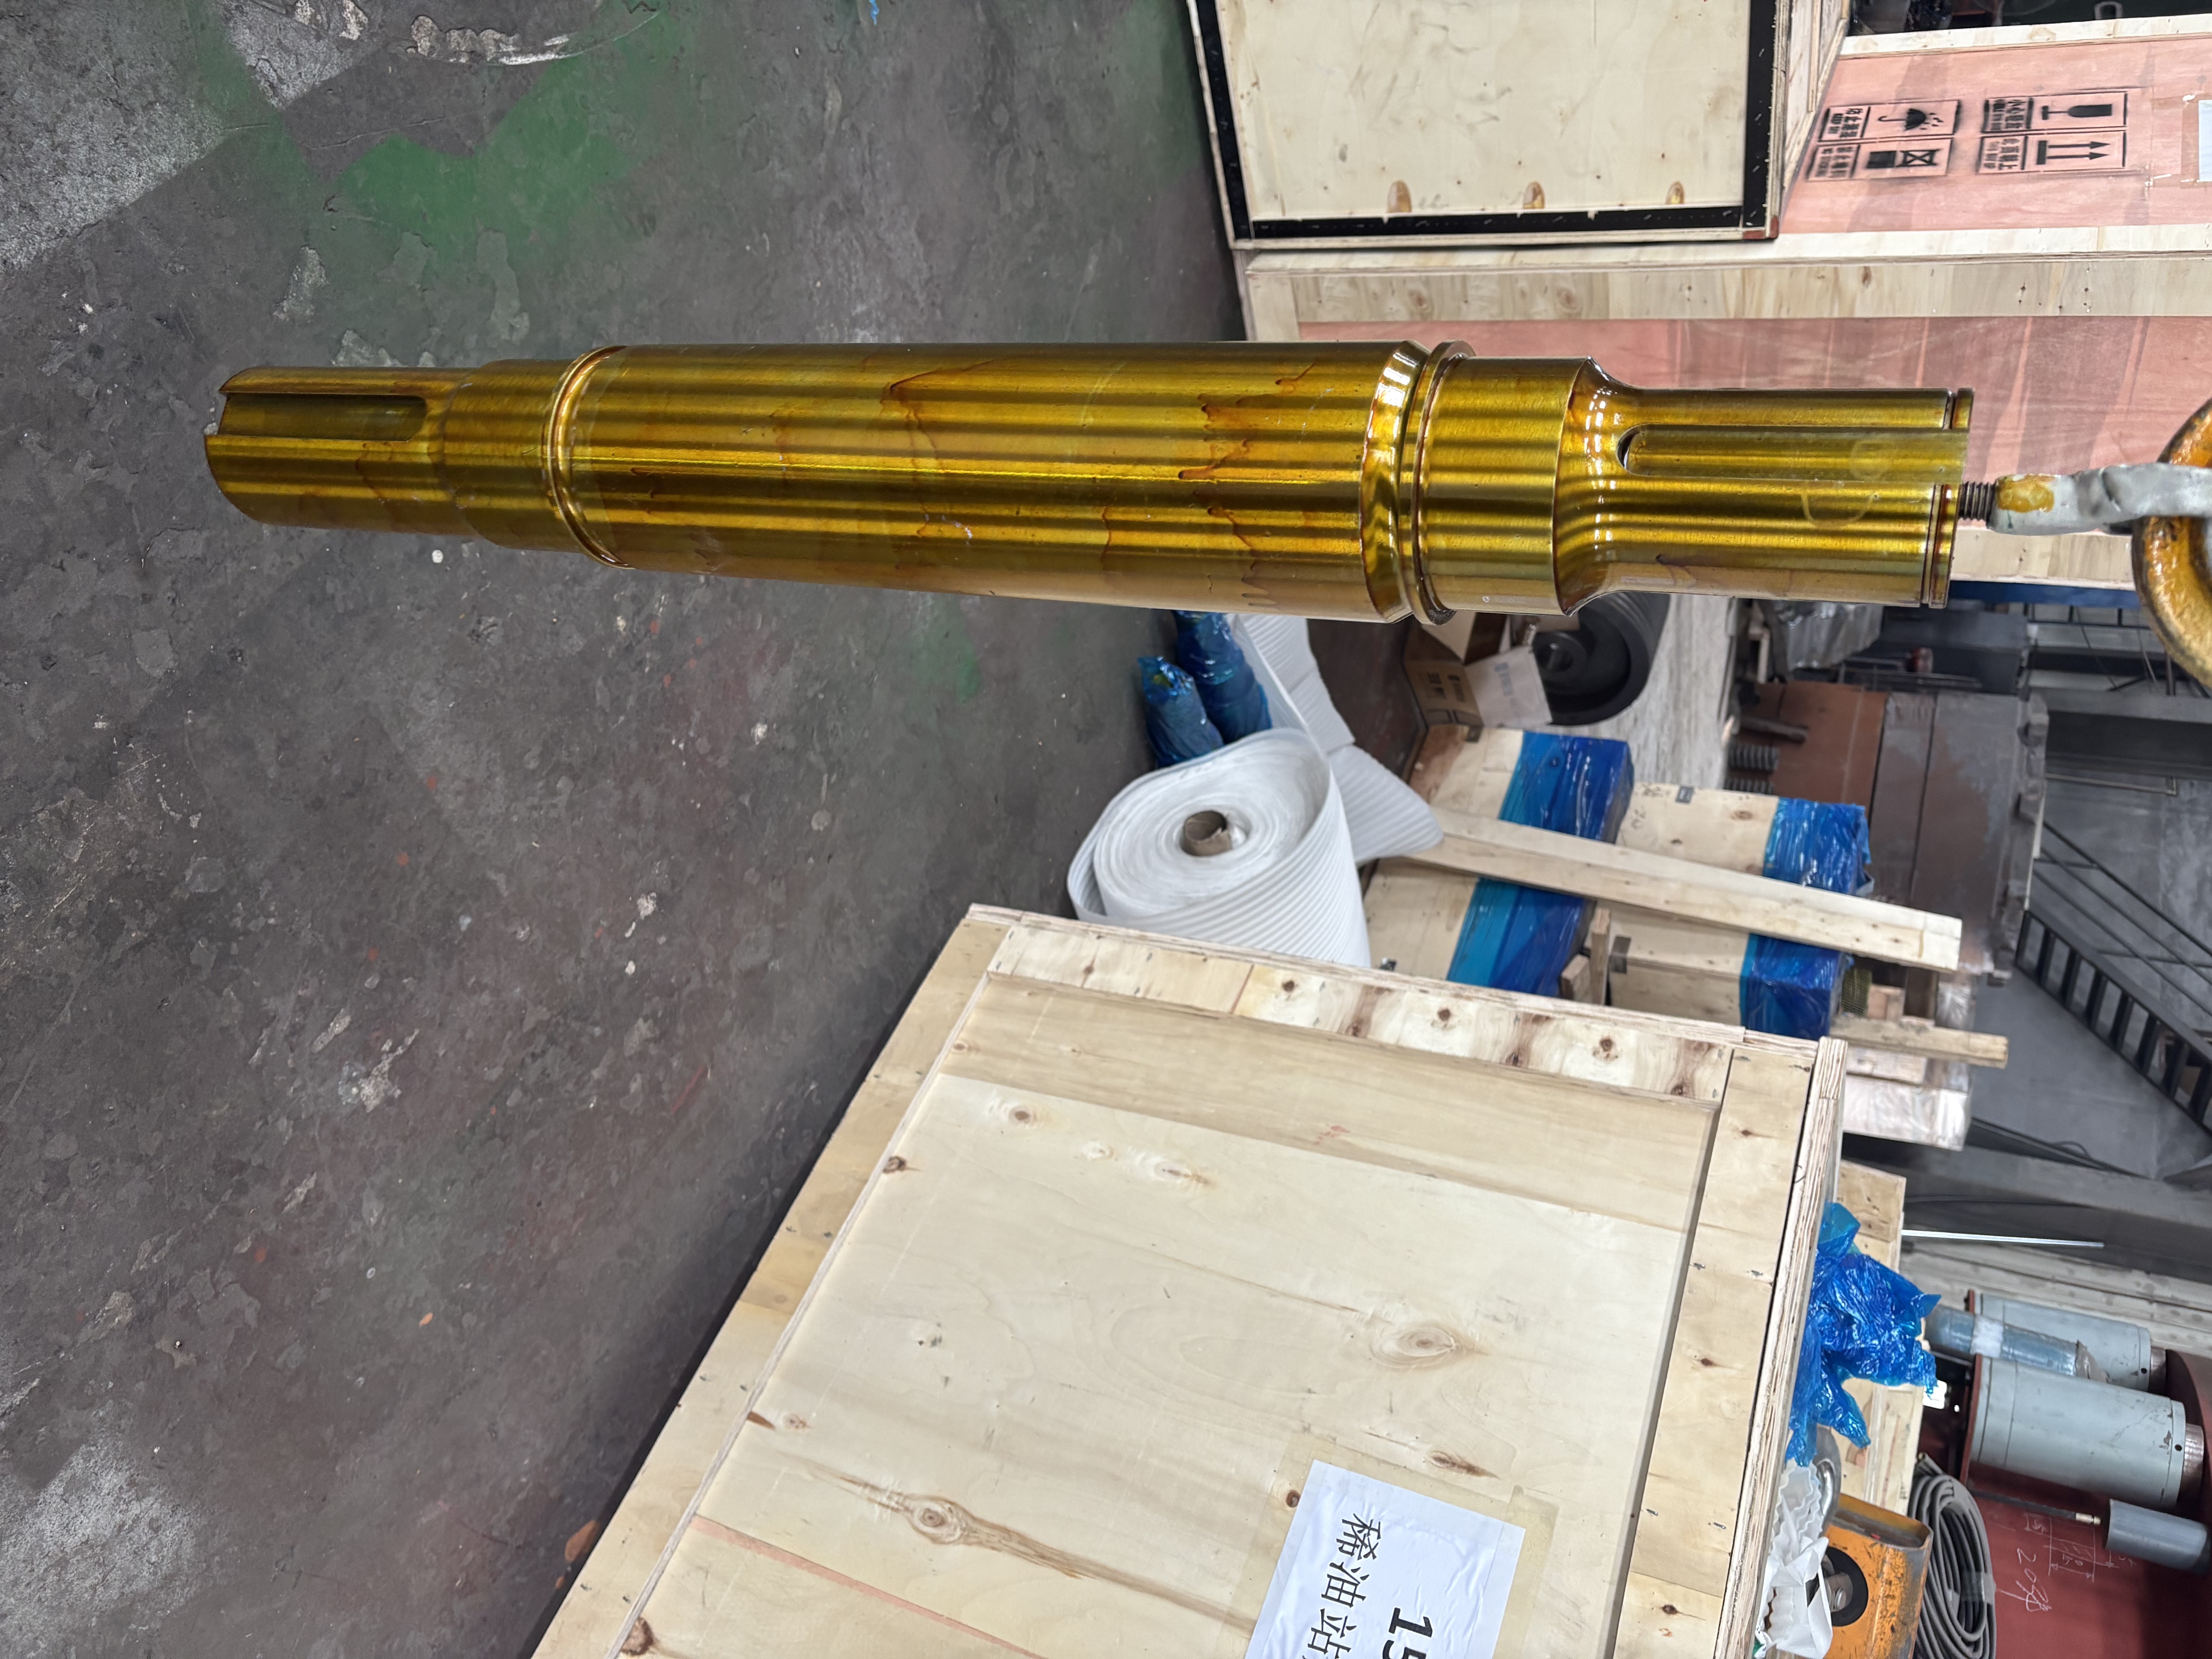
442.9937-01
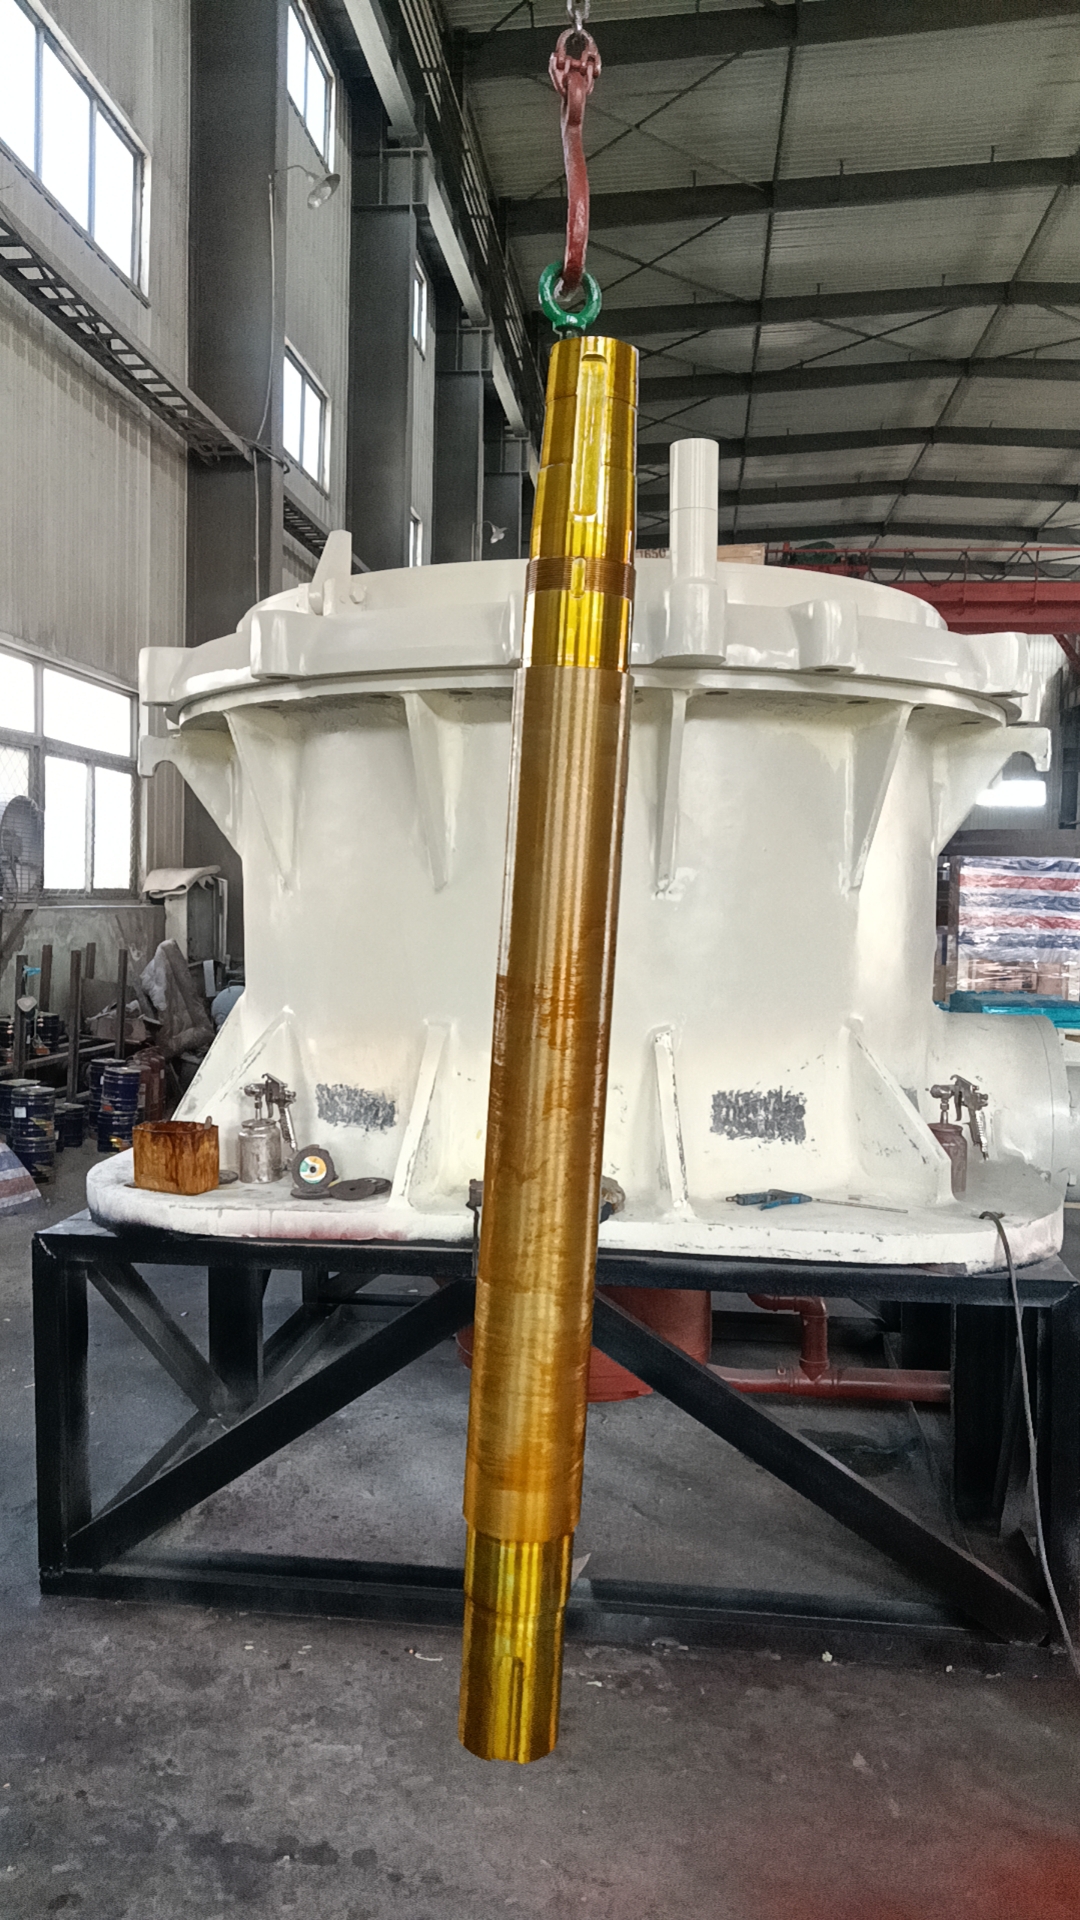
5011
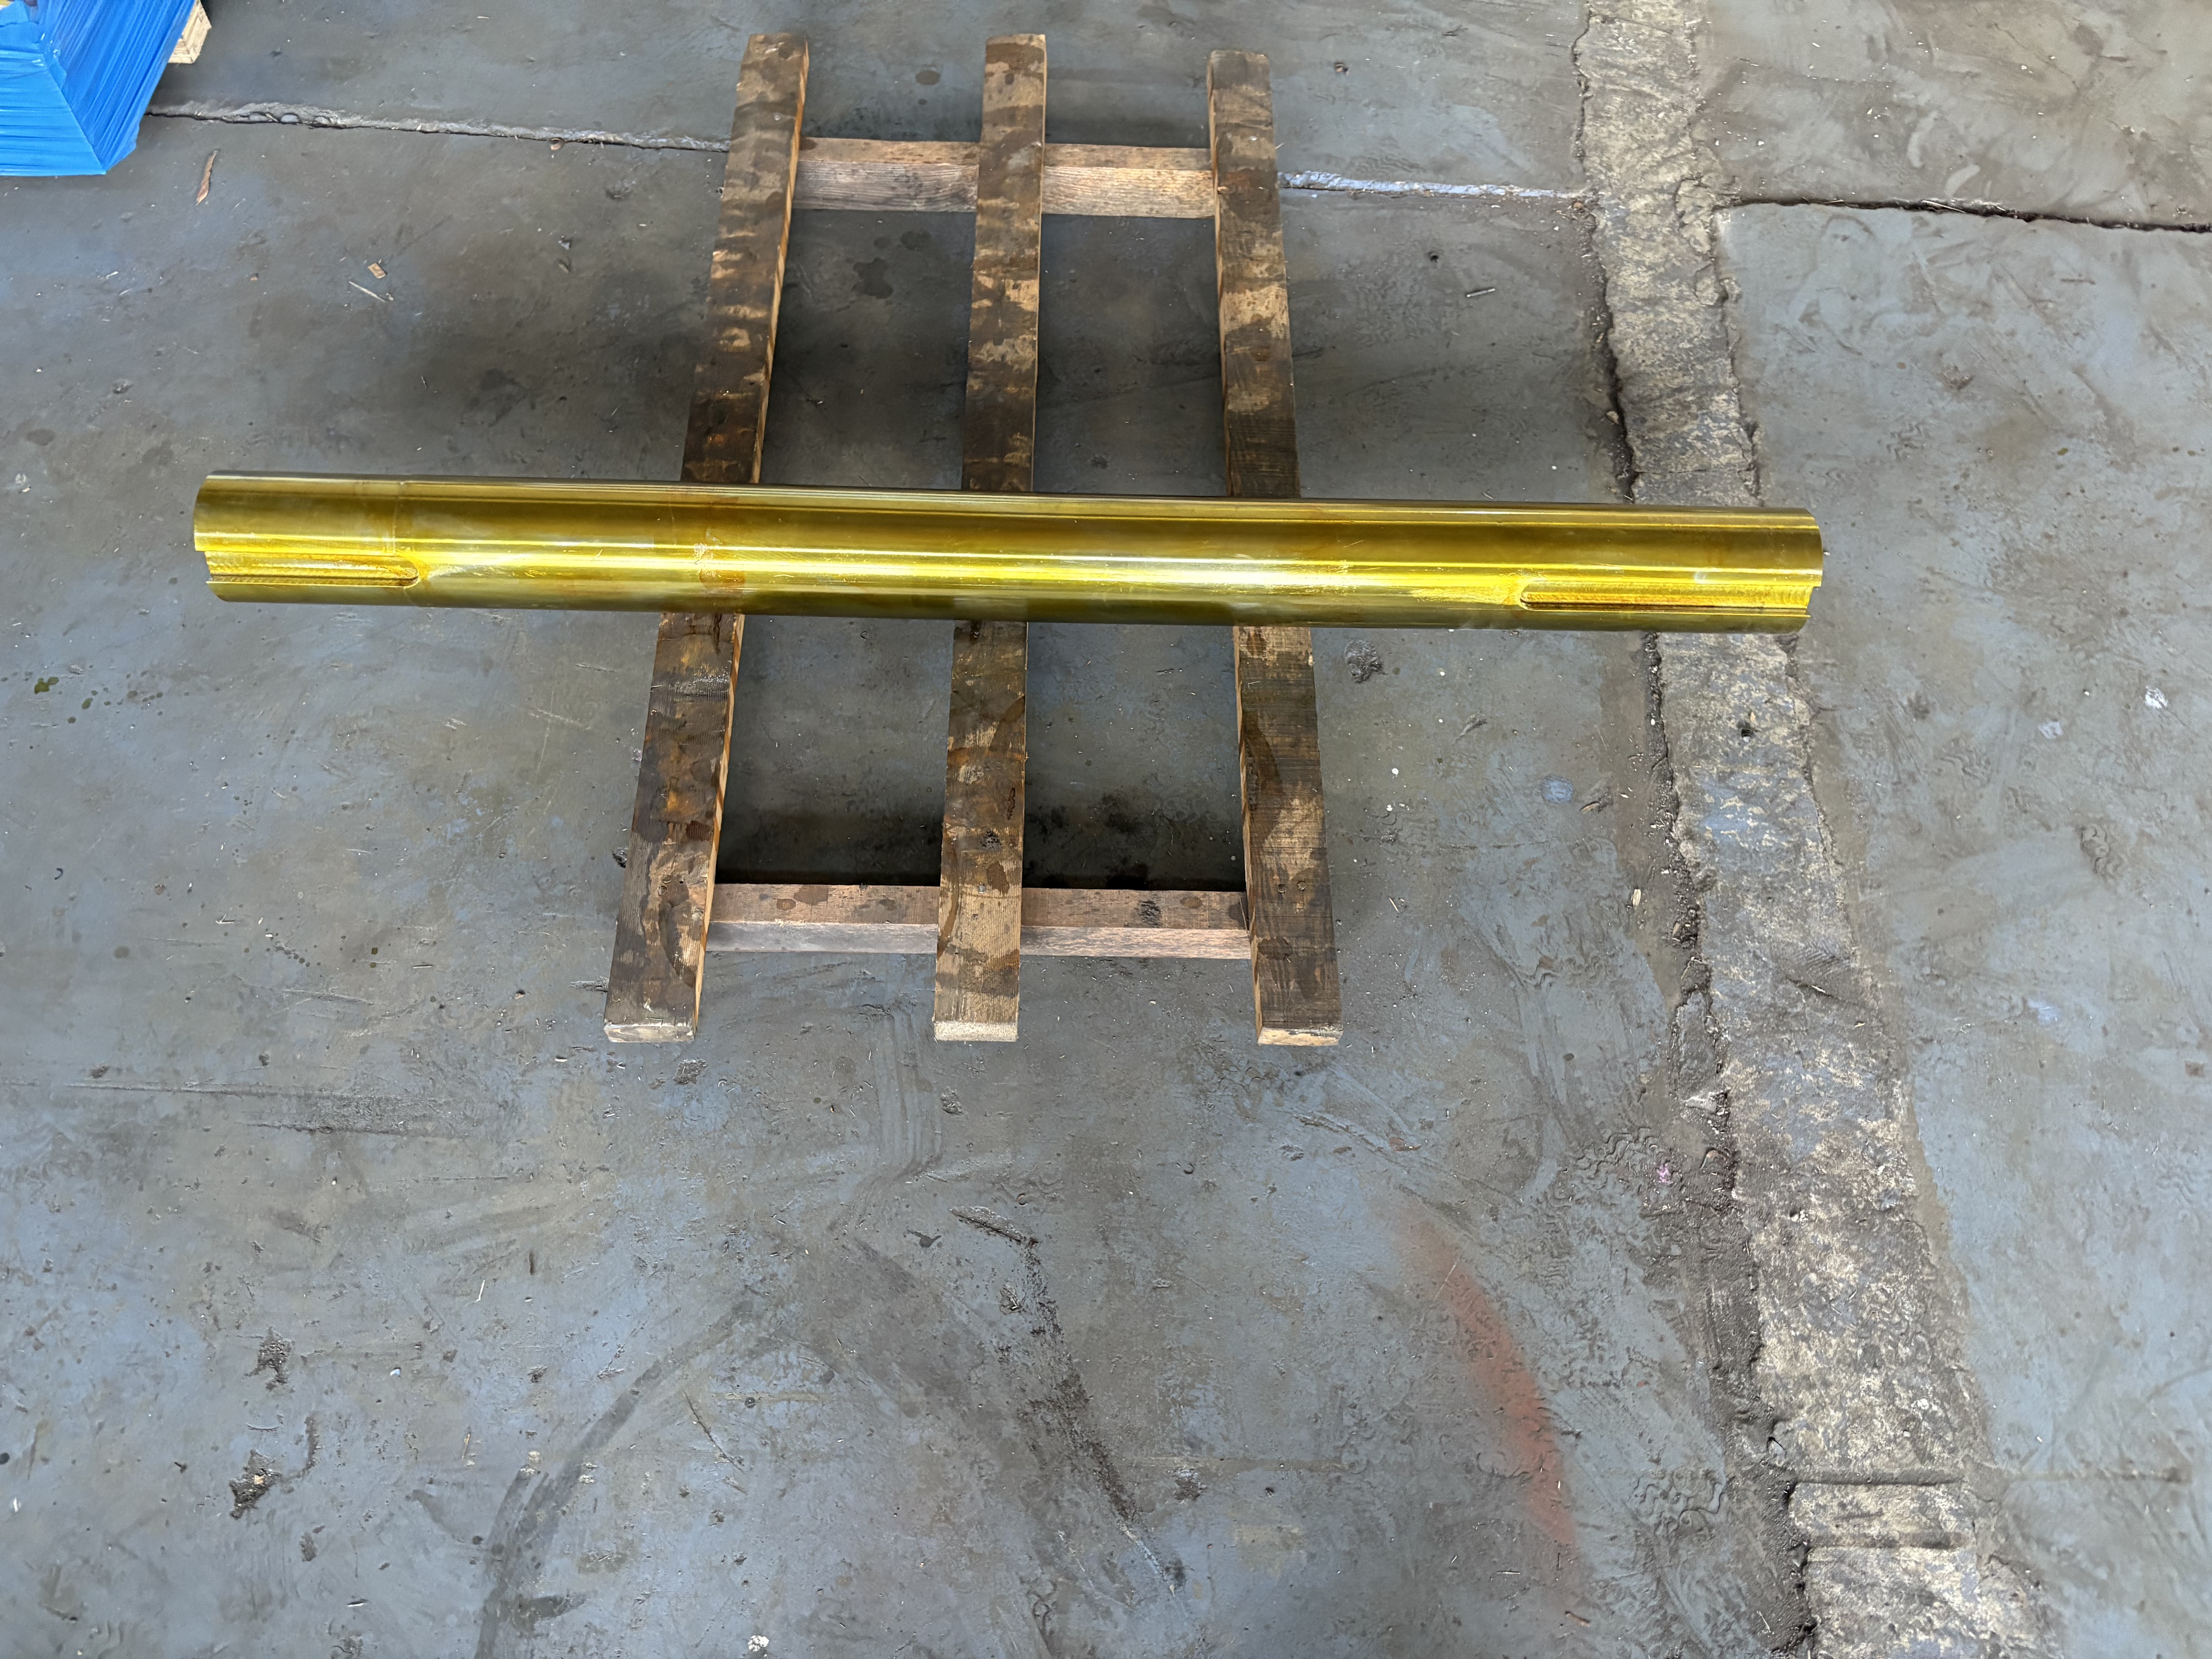
6875-0416
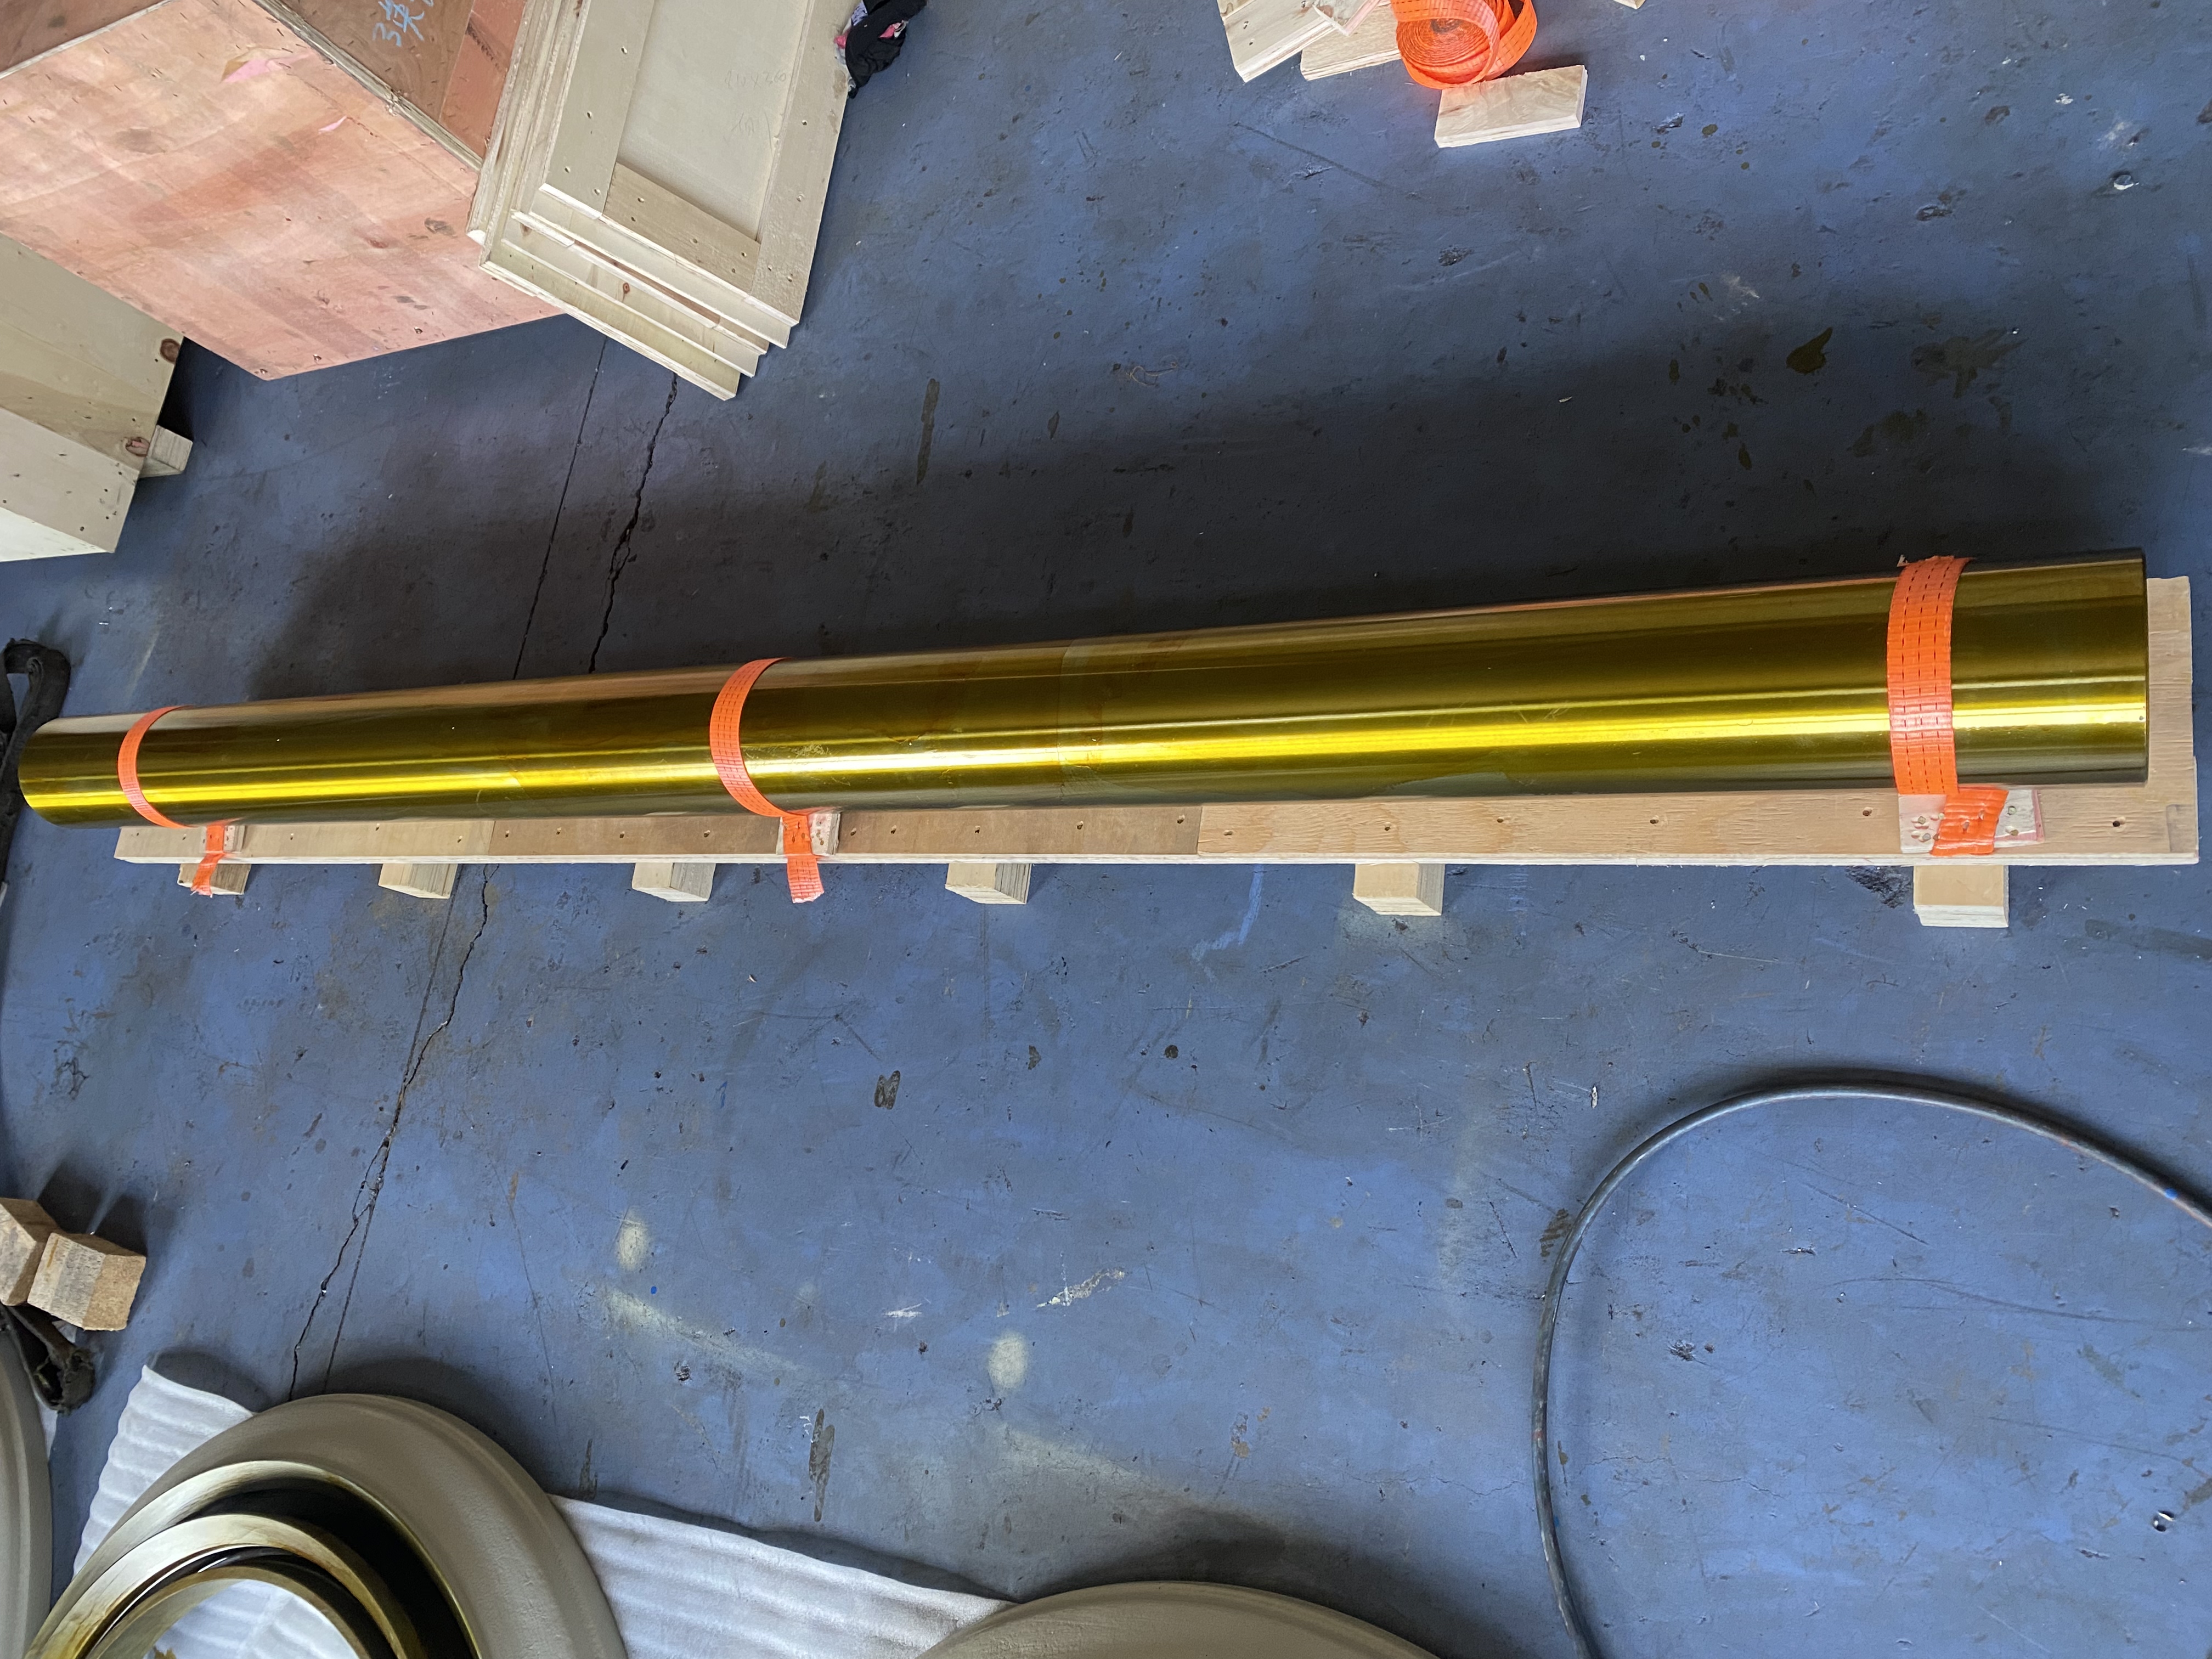
6876-1324
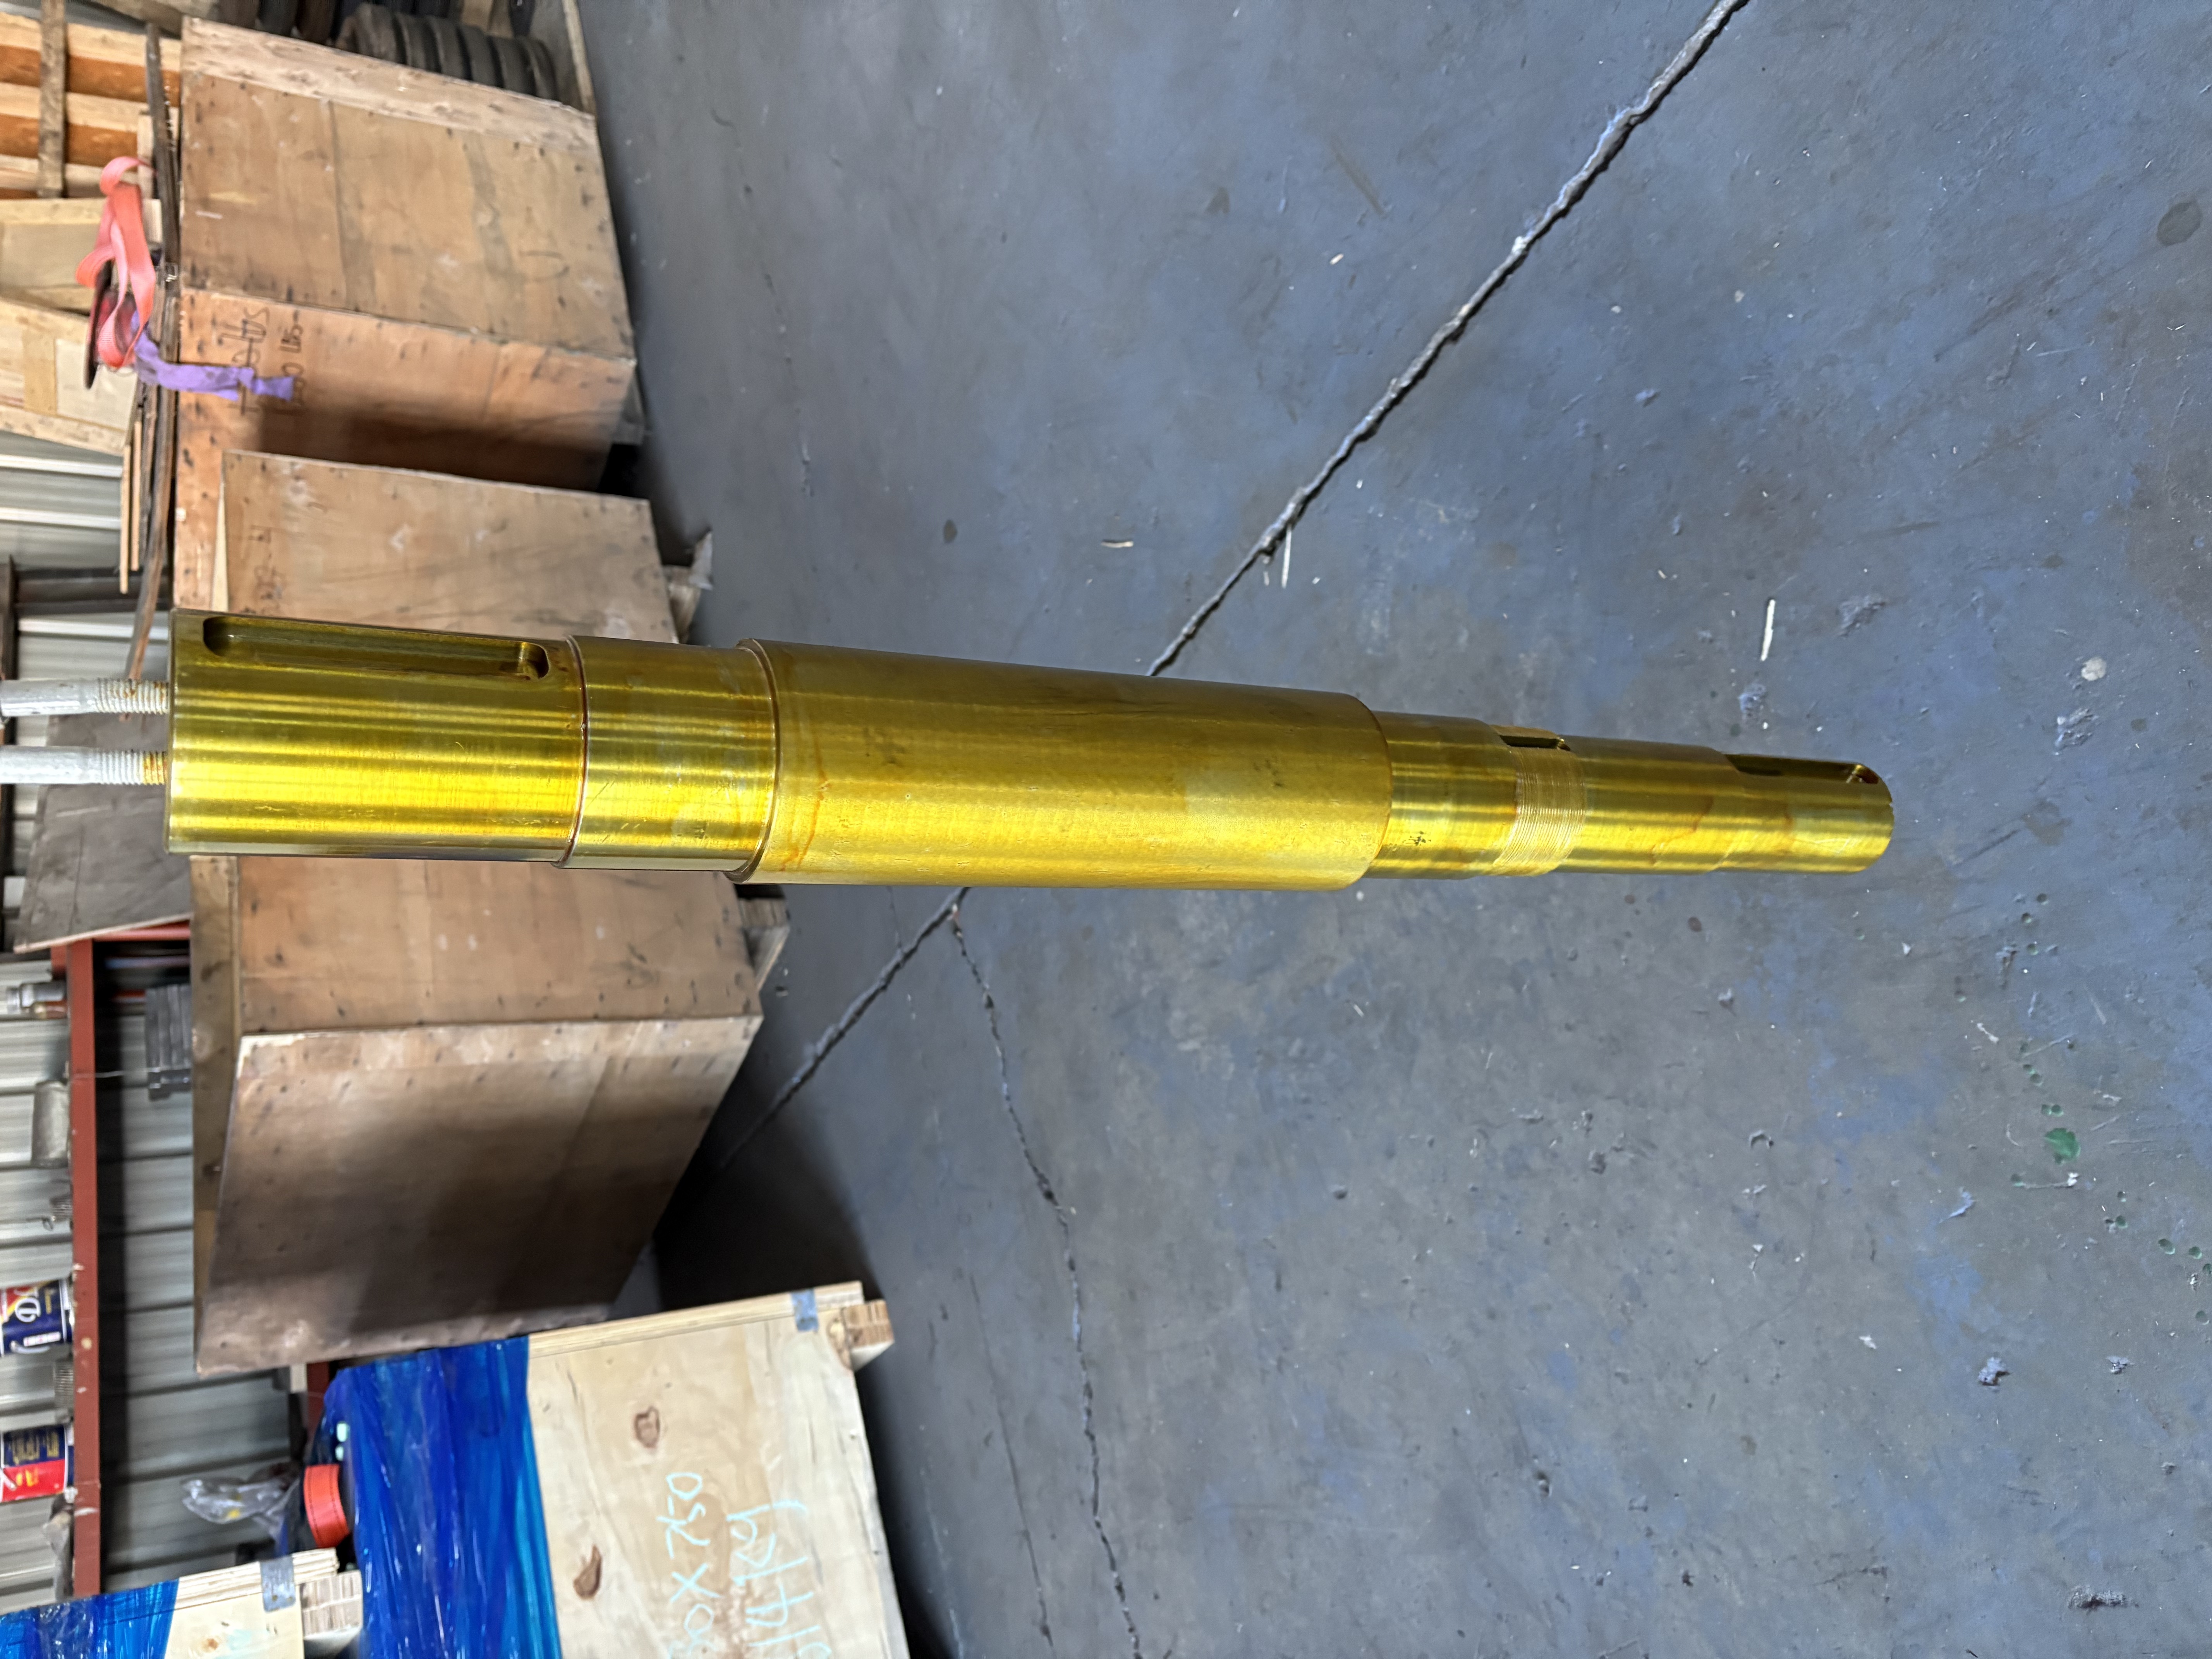
K1414.02.01
Informacje o produkcie
Zespół ds. zaopatrzenia zamawia zamienny wałek pośredni do kruszarki stożkowej. Czopy łożyskowe przechodzą kontrolę. Zęby przekładni przechodzą kontrolę. Wał zostaje zamontowany, a kruszarka wraca do produkcji.
Po dwóch miesiącach zęby przekładni wykazują nienormalne zużycie. Wzór styku nie jest wyśrodkowany. Wzrósł hałas i wibracje. Analiza oleju wykazała wzrost zawartości żelaza.
Przyczyną nie jest czop łożyska ani zęby koła zębatego. Chodzi o ich wzajemne relacje. Wał pośredni to zintegrowany wał zębaty – czopy i zęby obrabiane na tej samej części. Jeśli zęby nie są współosiowe z czopami lub bicie wału jest zbyt duże, zazębienie kół zębatych pracuje w niewłaściwej odległości między osiami i pod niewłaściwym kątem. Łożysko może nadal osadzać się na wałku. Wał może nadal się obracać. Jednak zazębienie jest teraz poza zakresem projektowym.
Obie funkcje przeszły kontrolę. Relacja między nimi nie. I nikt nie był ich właścicielem.
Nasze rozwiązanie
W ZHUOYUE wałek pośredni jest obrabiany jako zintegrowany wałek przekładni — jeden wspólny punkt odniesienia, jedna kontrola bicia, jedno szlifowanie po obróbce cieplnej, jeden protokół kontroli.
Czopy i zęby kół zębatych obrabiane na podstawie wspólnego punktu odniesienia. Kontroluje koncentryczność między osią czopu a okręgiem podziałowym koła zębatego, dzięki czemu geometria siatki pozostaje spójna na całej długości wału.
Kontrola bicia wału pomiędzy czopami łożyskowymi. Bicie promieniowe ≤ 0,02 mm. Tolerancja średnicy wału ± 0,01 mm. Chropowatość czopu Ra ≤ 0,8 μm. Profil zęba IT5. Wartości te określają, czy wał obraca się wokół swojej właściwej osi — jeśli bicie jest zbyt duże, zazębienie oscyluje, a zęby obciążają się nierównomiernie.
Zęby kół zębatych szlifowane po obróbce cieplnej. Nawęglanie i hartowanie odkształcają zęby. Szlifowanie po hartowaniu koryguje to odkształcenie, dzięki czemu ostateczny profil i podziałka zębów mieszczą się w granicach tolerancji gotowego elementu.
Materiał dopasowany do przypadku obciążenia. 20CrMnTi nawęglane i hartowane: grubość warstwy wierzchniej 1,2–1,8 mm, twardość powierzchni HRC 58–62, rdzeń HRC 30–35. Twarda powierzchnia odporna na zużycie; wytrzymały rdzeń pochłania uderzenia.
Bicie i ustawienie zostały odnotowane przed wysyłką. Bicie promieniowe i współosiowość czopa i koła zębatego mierzone na każdym wałku, a rzeczywiste wartości w dokumencie kontroli.
Wartość dla kupującego
Mniejsze ryzyko związane z wałem, który pasuje do łożyska, ale nie do przekładni. Dopasowanie jest mierzone, a nie zakładane.
Mniej sporów gwarancyjnych. Dane dotyczące bicia i ustawienia są rejestrowane w celu umożliwienia ich śledzenia.
Dłuższa żywotność przekładni i łożysk. Prawidłowe bicie utrzymuje obciążenie zazębienia i łożyska w zakresie projektowym.
Mniej nieplanowanych przestojów. Przed wysyłką sprawdzane są wymiary funkcjonalne.
Wał, który pasuje do łożyska, ale nie do koła zębatego, nie jest problemem z wałem. To problem z ustawieniem współosiowości. A ustawienie współosiowości jest naszą odpowiedzialnością.
Dane techniczne
| Nazwa parametru | Specyfikacja techniczna |
|---|---|
| Forma strukturalna | Zintegrowana, jednoczęściowa konstrukcja wału przekładni |
| Materiał główny | Stal konstrukcyjna stopowa niskowęglowa 20CrMnTi |
| Głębokość warstwy nawęglonej | 1,2–1,8 mm |
| Twardość rdzenia | HRC 30–35 |
| Twardość powierzchni | KPR 58–62 |
| Tolerancja obróbki średnicy wału | ± 0,01 mm |
| Bicie promieniowe wału | ≤ 0,02 mm |
| Chropowatość powierzchni czopu | Ra ≤ 0,8 μm |
| Tolerancja profilu zębów koła zębatego | IT5 |
| Moment znamionowy | 800–3500 N·m |
| Maksymalna ładowność | Obciążenie promieniowe 120 kN; obciążenie osiowe 45 kN |
| Zakres prędkości | 500–3500 obr./min |
| Zakres temperatur pracy | -40°C do +120°C |
| Odpowiedni olej smarowy | Olej przekładniowy do ekstremalnych ciśnień ISO VG 150–220 |
| Pyłoszczelna i uszczelniona konstrukcja | Nadaje się do warunków kruszenia o dużym zapyleniu i wysokich wibracjach |
| Ciągła żywotność w warunkach standardowych | ≥ 12 000 godzin |
| Cykl testu wibracji zmęczeniowych | ≥ 2×10⁶ cykli |
Numer referencyjny modelu/części
| Numer części referencyjnej | Typ produktu | Typowa seria kruszarek | Notatki |
|---|---|---|---|
| 442.9937-01 | Wał napędowy | Seria Metso HP | Potwierdź numerem OEM lub próbką |
| 5011 | Wał napędowy kruszarki stożkowej | Seria Metso GP / MP | Potwierdź numerem OEM lub próbką |
| 6875-0416 | Wał poziomy kruszarki | Seria Sandvik CH | Potwierdź numerem OEM lub próbką |
| 6876-1324 | Wał napędowy | Kruszarki stożkowe Symons / Terex | Potwierdź numerem OEM lub próbką |
| K1414.02.01 | Wał napędowy kruszarki stożkowej | Seria Metso GP | Potwierdź numerem OEM lub próbką |
Ważne: Ta tabela ma charakter wyłącznie poglądowy. Modele i numery części kruszarki różnią się w zależności od roku produkcji i konfiguracji. Prosimy o przesłanie numeru części OEM, rysunku lub zużytej próbki w celu ostatecznego potwierdzenia.
Dlaczego warto wybrać ZHUOYUE
| Przedmiot | Powszechna praktyka | ZHUOYUE |
|---|---|---|
| Konstrukcja wału | Oddzielny wał i przekładnia, zmontowane | Zintegrowany wałek przekładni wykonany z jednego kawałka |
| Kontrola wyrównania | Dziennik i sprzęt sprawdzane oddzielnie | Współosiowość czopa i koła zębatego kontrolowana na podstawie wspólnego punktu odniesienia |
| Wybieg | Sprawdzano tylko na czopach łożyskowych | Bicie promieniowe wału ≤ 0,02 mm, zmierzone i zarejestrowane |
| Szlifowanie kół zębatych | Zmielone przed obróbką cieplną lub nie zmielone | Szlifowane po obróbce cieplnej w celu skorygowania odkształceń |
| Protokół inspekcji | Oddzielne zapisy dla wału i koła zębatego | Jeden rekord obejmujący bicie, wyrównanie, twardość i głębokość obudowy |
| Odpowiedzialność | Podział na dostawców wałów i przekładni | Jeden dostawca jest właścicielem zintegrowanego wału |
Dlaczego kupujący wybierają nas:
Jeden dostawca jest właścicielem zintegrowanego wału — jeśli zazębienie nie działa prawidłowo, masz do czynienia z jednym dostawcą, a nie z dwoma.
Pomiar wyrównania czopa i koła zębatego — bicie i współosiowość rejestrowane na gotowym wale.
Zęby kół zębatych szlifowane po obróbce cieplnej — profil i podziałka zębów skorygowane na gotowym elemencie.
Elastyczne dostawy — minimalne zamówienie magazynowe 1 sztuka; zamówienie niestandardowe 30–50 sztuk; rama 7–10 dni roboczych.
Porównanie opisuje powszechną praktykę rynkową, a nie konkretnego konkurenta. Zapisy z inspekcji są dostępne wraz z zamówieniem.
Zastosowanie produktu
Wał pośredni jest elementem przekładni kruszarek stożkowych, stosowanym w:
Wydobycie skał twardych: Obwody kruszenia miedzi, rudy żelaza, złota i niklu.
Kopalnie kruszywa: Zakłady przetwórstwa granitu, bazaltu i wapienia.
Budownictwo i recykling: Linie kruszenia gruzu betonowego, asfaltu i żużla.
Materiały budowlane i metalurgia: Kruszenie klinkieru, żużla i minerałów przemysłowych.
Wał dobierany jest do konkretnego modelu kruszarki, obciążenia i środowiska pracy. Materiał, obróbka cieplna i tolerancje funkcjonalne są potwierdzane przed rozpoczęciem produkcji.
O nas
Firma Shenyang Zhuoyue Machinery Equipment Co., Ltd. to zespół złożony z doświadczonych specjalistów z ponad 10-letnim doświadczeniem w produkcji maszyn górniczych i części zamiennych do kruszarek. Nasze doświadczenie obejmuje weryfikację procesów, produkcję i kontrolę jakości elementów konstrukcyjnych kruszarek, części eksploatacyjnych oraz części obrabianych mechanicznie na zamówienie.
Specjalizujemy się w elementach konstrukcyjnych przekładni kruszarek stożkowych, w tym kompletnych zespołach wałów pośrednich, obudowach wałów pośrednich, obudowach wałów zębatych, kołach zębatych, kołach zębatych napędowych, wałach przekładni, osłonach przeciwpyłowych i pierścieniach uszczelniających. Tolerancje dopasowania i funkcjonalności są potwierdzane przed rozpoczęciem produkcji na podstawie modelu kruszarki, numeru OEM, rysunku lub zużytej próbki.
Obiekt
Baza produkcyjna o powierzchni około 4000 m² w Shenyang, Liaoning, Chiny
24 pracowników działu badawczo-rozwojowego i technicznego
14 linii produkcyjnych: 10 obróbczych, 2 spawalnicze, 2 montażowe
Roczna wydajność: 2000 ton rocznie
Elementy konstrukcyjne metalowe: maksymalna wydajność obróbki pojedynczych elementów do 150 ton
Kompleksowe linie produkcyjne obejmujące kucie, precyzyjną obróbkę skrawaniem, odprężanie, wykańczanie powierzchni i kontrolę jakości
Klienci i rynki eksportowe
Obsługujemy klientów z branży górniczej, kruszyw i budownictwa w następujących obszarach:
Europa, Ameryka
Azja Południowo-Wschodnia: Indonezja, Filipiny, Wietnam, Malezja
Środkowy Wschód: Arabia Saudyjska, ZEA, Oman
Afryka: Republika Południowej Afryki, Zambia, Ghana, Kenia
Ameryka Południowa: Chile, Peru, Brazylia
Nazwy klientów i szczegóły projektu są udostępniane wyłącznie po uzyskaniu pisemnego upoważnienia.
Wystawa
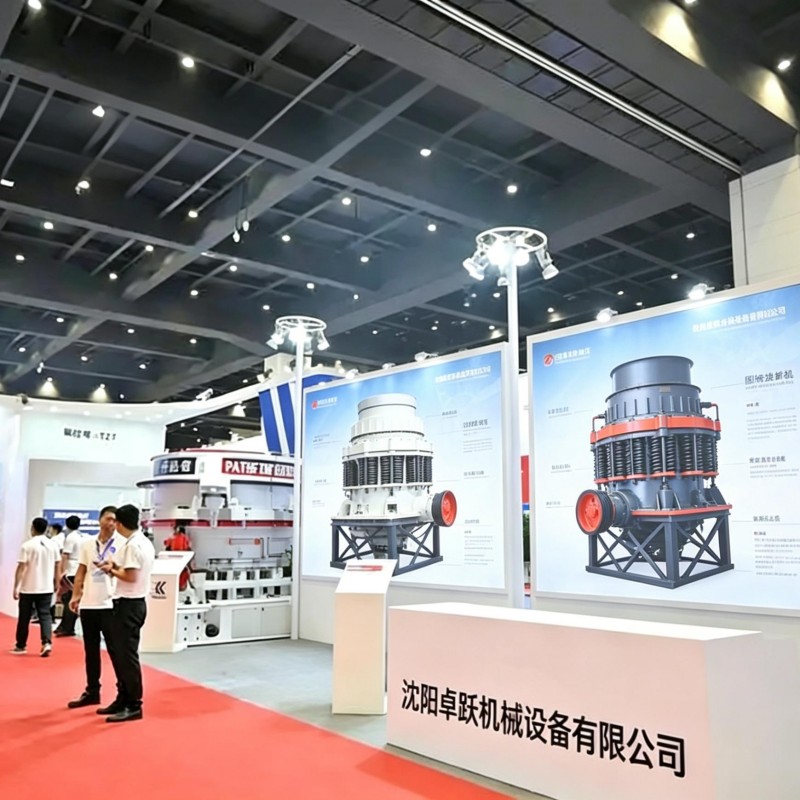
Uczestniczyliśmy w 12. Międzynarodowych Targach Technologii i Sprzętu Górniczego w Szanghaju w 2024 r.
Kontrola jakości i inspekcja
Kontrola jakości przeprowadzana jest w całym procesie produkcyjnym na podstawie potwierdzonych rysunków i wymagań technicznych.
Kontrola materiałów przychodzących
Analiza składu surowców (spektrometr wg GB/T 223 / ASTM E415)
Weryfikacja gatunku materiału w odniesieniu do potwierdzonej specyfikacji
Kontrola twardości materiału przychodzącego
Kontrola w trakcie procesu
Krytyczne pomiary wymiarowe: średnica wału, wymiary czopa, wymiary zębów koła zębatego, mierzone zgodnie z zatwierdzonym rysunkiem
Pomiar tolerancji funkcjonalnej: bicie promieniowe wału, współosiowość czopa i koła zębatego
Weryfikacja parametrów obróbki cieplnej: temperatura nawęglania, temperatura hartowania, temperatura odpuszczania
Kontrola stanu powierzchni: kontrola wizualna pod kątem pęknięć, pustych przestrzeni i wykończenia powierzchni
Przed wysyłką
Ostateczna kontrola wymiarowa w oparciu o zatwierdzony rysunek
Pomiar bicia promieniowego wału z rejestracją wartości rzeczywistych
Pomiar współosiowości czopa i koła zębatego z rejestracją rzeczywistych wartości
Pomiar twardości powierzchniowej i rdzenia
Efektywny pomiar głębokości obudowy
Kontrola wyglądu i opakowania
Komponenty, które nie przejdą kontroli wymiarowej lub funkcjonalnej, są segregowane i przerabiane lub odrzucane przed wysyłką.
Dodatkowa inspekcja (na żądanie)
Certyfikat materiałowy z numerem wytopu
Rekord obróbki cieplnej
Badania nieniszczące (NDT) elementów metalowych: UT (ASTM A388 / GB/T 6402), MT (ASTM E709 / GB/T 15822), PT (ASTM E165)
Zapisy z inspekcji dostarczane w formie papierowej lub elektronicznej zgodnie z wymaganiami zamówienia
Uwaga dotycząca badań nieniszczących (NDT): UT, MT i PT mają zastosowanie do elementów metalowych. Nie mają zastosowania do uszczelek elastomerowych PU.
Uwaga dotycząca norm twardości: Twardość Brinella (GB/T 231.1) ma zastosowanie do elementów metalowych. Twardość Shore'a A (ASTM D2240) jest stosowana do uszczelnień elastomerowych PU.
Informacje o zamówieniu
| Atrybut | Wartość |
|---|---|
| Marka | ZHUOYUE |
| Miejsce pochodzenia | Shenyang, Liaoning, Chiny |
| Czas dostawy | Stan magazynowy: po potwierdzeniu zamówienia. Realizacja na zamówienie: 20–30 dni roboczych po zatwierdzeniu rysunku. Umowa ramowa: 7–10 dni roboczych w przypadku zarezerwowanych półfabrykatów. |
| Możliwość zaopatrzenia | Potwierdzone zgodnie z ilością zamówienia i harmonogramem produkcji |
| Minimalne zamówienie | 1 sztuka (standard) / 30–50 sztuk na partię (na zamówienie) |
| Opakowanie | Folia anty-UV + drewniana skrzynia eksportowa lub rama stalowa |
| Warunki dostawy | EXW / FOB / CIF / DDP do negocjacji |
| Warunki płatności | Transakcja T/T, akredytywa na miejscu, Alibaba Trade Assurance, możliwość negocjacji w przypadku umów ramowych |
Gwarancja
Firma ZHUOYUE udziela ograniczonej gwarancji na wały napędowe i wałki pośrednie, obejmującej wady produkcyjne i niezgodności wymiarowe.
| Przedmiot | Zakres gwarancji |
|---|---|
| Okres gwarancji | 12 miesięcy na wałki produkowane na zamówienie; 6 miesięcy na produkty magazynowe lub zgodnie z ustaleniami w umowie |
Najczęściej zadawane pytania:
P: Jak zamówić zamienny wałek pośredni, jeśli brakuje numeru części OEM?
A: Prześlij wyraźne zdjęcia zużytego wału wraz z kluczowymi wymiarami (średnica czopu, średnica gniazda łożyska, liczba zębów koła zębatego, długość wału, wymiary montażowe) lub wyślij próbkę. Nasz zespół inżynierów zrekonstruuje geometrię i prześle rysunek do weryfikacji przed produkcją.
P: Jakie materiały i obróbkę cieplną stosujecie?
A: Używamy stali konstrukcyjnej stopowej niskowęglowej 20CrMnTi, nawęglanej i hartowanej. Głębokość warstwy nawęglanej wynosi 1,2–1,8 mm, twardość rdzenia 30–35 HRC, a twardość powierzchni 58–62 HRC.
P: Czy można kontrolować wyrównanie pomiędzy czopami łożyskowymi a zębami przekładni?
O: Tak. Czopy łożysk i zęby kół zębatych są obrabiane maszynowo na podstawie wspólnego punktu odniesienia. Bicie promieniowe wału jest kontrolowane do ≤ 0,02 mm, a współosiowość czopa względem koła zębatego jest mierzona i rejestrowana przed wysyłką.
P: Czy zęby kół zębatych są szlifowane po obróbce cieplnej?
O: Tak. Zęby kół zębatych są nawęglane i hartowane, a następnie szlifowane po obróbce cieplnej w celu skorygowania odkształceń i uzyskania ostatecznego profilu zęba i podziałki mieszczącej się w granicach tolerancji.